工程机械配件加工 从图纸到精密件的全流程解析
引言:工程机械配件加工的核心地位
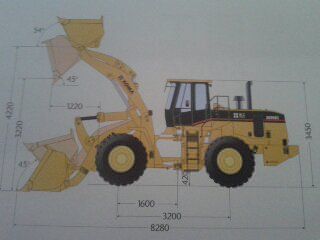
工程机械作为基建、矿山、港口等领域的核心装备,其配件的加工质量直接决定了设备的出勤率与寿命。无论是挖掘机的液压阀块、装载机的传动齿轮,还是起重机的高强度结构件,都对机械加工的精度、材料性能及可靠性提出了严苛要求。一套合格的工程机械配件是如何从毛坯一步步加工成品的?过程中又面临哪些关键挑战?本文将为您系统梳理。
一、工程机械配件的典型类型与加工难点
工程机械配件种类繁多,按功能和结构大致可分为以下几类,每类在机械加工中均有其独特的难点:
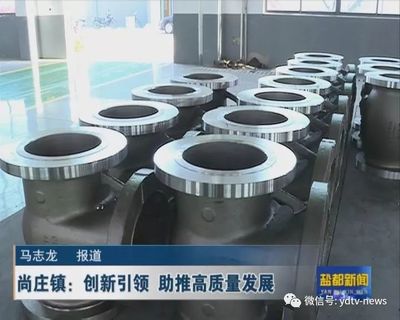
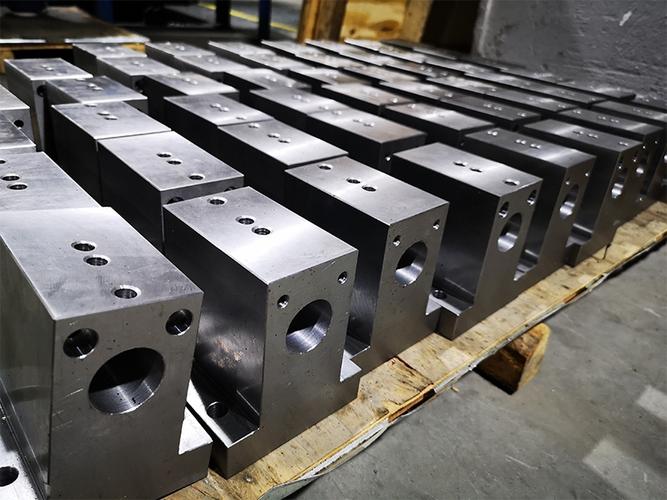
1. 液压系统配件(阀块、油缸、泵壳)
- 特点:内部交叉孔道复杂,表面粗糙度要求高,耐高压。
- 加工难点:深孔加工易偏斜,交叉孔去毛刺困难,需保证密封面零泄漏。
2. 传动系统配件(齿轮、花键轴、差速器壳)
- 特点:齿形精度、热处理变形控制严格。
- 加工难点:硬齿面刮削或磨齿成本高,批量生产中齿距累积误差需一致。
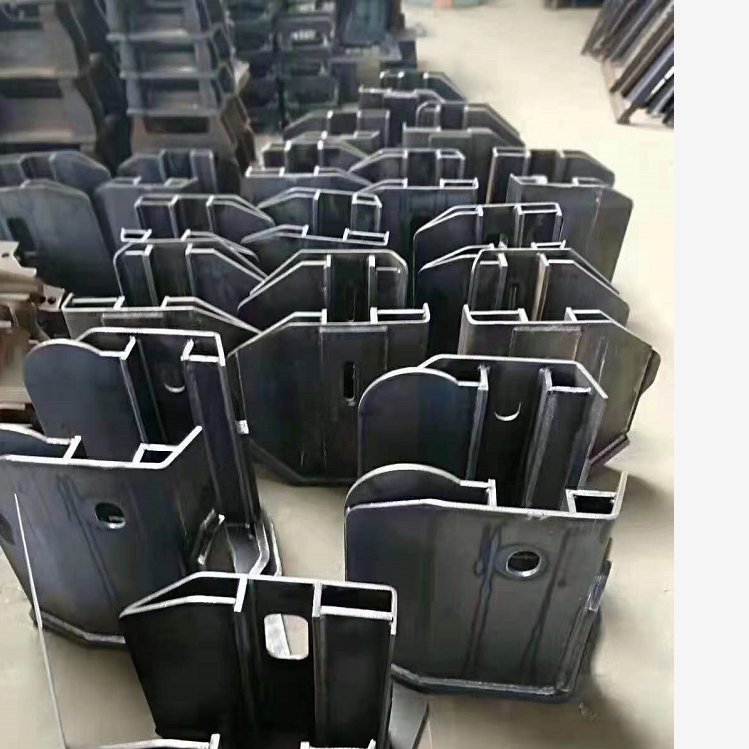
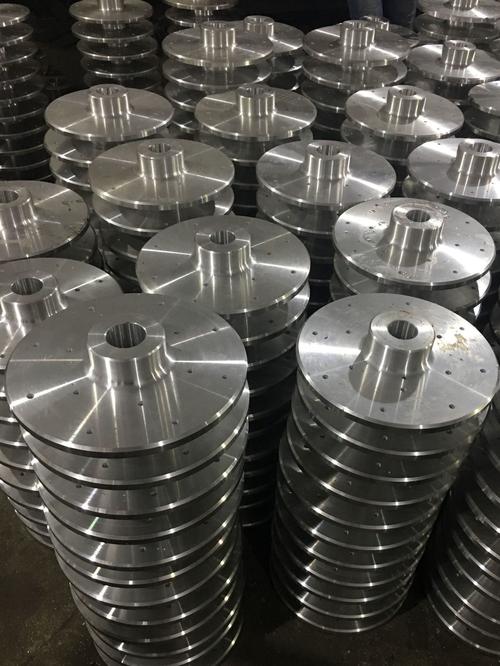
3. 结构件与连接件(法兰、销轴、摇臂)
- 特点:承受交变载荷,对疲劳强度要求高。
- 加工难点:大件装夹易变形,过渡圆角与表面完整性需满足抗疲劳设计。
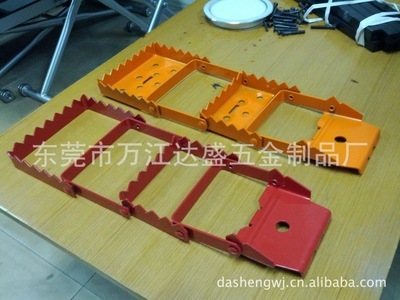
4. 耐磨件(斗齿、履带板、铲刃)
- 特点:高硬度耐磨钢,型面复杂。
- 加工难点:难加工材料导致刀具磨损快,需专用工装与工艺。
二、关键加工工艺流程
合格的工程机械配件加工通常遵循“毛坯—粗加工—半精加工—热处理—精加工—表面处理—检测”的主线,不同零件会有所调整。下面以典型的高强度液压阀块为例说明。
1. 毛坯制备
- 锻造:重要承压件优先采用模锻,消除内部缺陷并流线化。
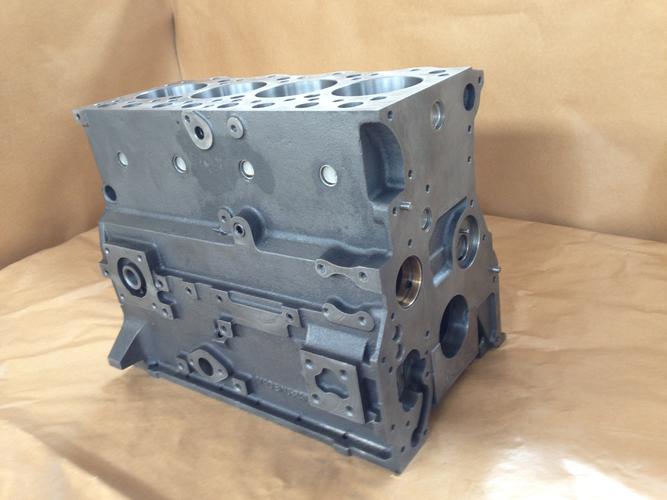
- 铸造:复杂壳体多用树脂砂铸造,确保尺寸稳定。
- 型材切割:板类、轴类直接选用板材或圆钢,经锯切下料。
2. 粗加工与去应力
- 目的:去除大部分余量,为后续精加工留均匀余量。
- 关键点:粗加工后需安排去应力退火或时效,防止后期变形。
- 设备:数控车、龙门铣、卧式加工中心。
3. 半精加工与热处理
- 半精加工:将尺寸修整至接近最终要求,只留精加工余量。
- 热处理:根据零件选择调质、渗碳淬火、氮化等,提高基体性能并稳定组织。
- 注意:热处理后需修正基准,消除热处理变形影响。
4. 精加工
- 高精度设备:加工中心、坐标镗、磨床(内圆、外圆、平面)。
- 典型工艺:阀孔采用铰削或珩磨达到IT6级,平面磨削保证平面度0.01mm以内。
- 防变形措施:采用小切削深度、大进给、对称去料,减少夹紧变形。
5. 表面处理与清洗
- 常见工艺:发黑、镀硬铬、磷化、喷涂耐磨涂层。
- 清洗:通过高压水射流或超声波彻底去除切屑与油污,尤其防范交叉孔内残屑。
6. 质量检测
- 尺寸与形位公差:三坐标测量机、圆度仪、粗糙度仪。
- 内部缺陷:超声波或磁粉探伤,评价是否符合设计标准。
- 性能试验:液压件需做耐压及泄漏试验。
三、核心工艺技术要点
- 定位基准与装夹:基准统一原则,避免因基准转换带来误差。对于薄壁件,采用真空吸盘或专用软爪。
- 刀具选择与寿命管理:高强度钢和铸铁对刀具耐磨性要求高,使用涂层硬质合金或CBN刀具可显著提升效率。
- 切削参数优化:粗加工重切削选取低转速大进给,精加工高转速小进给,并根据实时负载调整。
- 变形控制:从装夹、切削热及残余应力入手,需统筹各工序间的一致性。
- 清洗与去毛刺:多采用机械去毛刺(如热能、磨粒流)或机器人打磨,以确保高清洁度。
四、常见质量问题与对策
| 问题类型 | 可能原因 | 解决思路 |
|---------|---------|----------|
| 孔径超差 | 刀具磨损、让刀、热变形 | 尺寸补偿、恒温车间、更换刀具 |
| 表面粗糙度不达标 | 切速低、振动、刀刃不锋利 | 提高转速、增强刚性、精细研磨 |
| 位置度偏差 | 基准动、装夹移位 | 强化定位、预夹紧验证、在线测量 |
| 裂纹与硬度不足 | 热处理工艺不当、材料夹杂 | 调质参数优化、探伤去除问题品 |
| 交叉孔毛刺残留 | 刀具可达性差 | 磨粒流、高压水射流、手工特殊工具 |
五、常用加工设备与夹具选型参考
- 重切削与粗加工:龙门加工中心、数控落地镗床、大型车床
- 精密与休整削:立式/卧式加工中心、五轴机床、高精度磨床
- 齿轮与花键:滚齿机、插齿机、磨齿机
- 夹具方案:组合夹具、液压夹具、专用定位工装
设备的定位精度、刚性储备应是选型的首要考虑要素。
六、产业链协作与质量控制
工程机械配件加工常呈现“主机厂—配件供应商—终端客户”链条。为控制价格与交期,机加工企业应明确自制的核心工序与外包工序及边界。完整的加工记录、巡检报告和首件报告,是向下游保证品质的基础。行业常用的标准包括ISO 9001、IATF 16949(部分)及主机厂特殊技术协议。对于出口配件,还需制定合理的表面包装防锈标准。
精度可靠是唯一的目标
工程机械配件加工看似传统,却在机床、刀具、检测技术和经验积累的共同迭代中前行。无论是面向国内外主机配套,还是支撑矿山、施工一线的修复与替换,严格实行从备料至检测的全雁阵质量控制是必要之路。唯有将每种工艺的内律弄清楚,数显上的精度才真正可以连续复制。
---责任编辑:致力金属加工技术传播与行业实践分享。